
新闻资讯
常州阀门加工立式车床怎么选?本地供应商与实用建议
阀门作为流体控制的核心部件,其加工精度直接决定密封性能与使用寿命。阀体、阀盖、阀杆、法兰等零件的车削加工,对立式车床的刚性、回转精度与切削效率都提出了很高要求。很多工厂在采购立式车床时,往往只盯着设备价格,却忽略了选型匹配、工艺配套与售后响应,导致设备买回来后“吃不饱”“干不动”或者“停机等维修”。常州铁榔头精密机械有限公司长期深耕本地机加工设备市场,为阀门及汽配、模具、新能源等行业的客户提供立式车床及配套装备的选型、销售、安装调试与极速售后一体化服务,帮助工厂少走弯路、快速投产。下面结合四个典型应用场景,聊聊阀门加工立式车床到底该怎么选、怎么用。
场景一:中大型阀体粗加工,刚性不足导致震刀
痛点与需求
阀体多采用铸钢、不锈钢或高温合金材质,毛坯余量大、硬度高,粗车阶段吃刀深、切削力大。如果立式车床刚性与主轴承载能力不足,极易出现震刀、让刀现象,不仅刀具损耗快,工件表面还会留下振纹,直接影响后续精车余量控制。不少工厂初期为节约成本选择了小型或通用型车床,结果加工大口径法兰面时频繁“扛不住”。
设备如何适配
针对这类重切削工况,应优先选择大扭矩主轴、宽导轨跨距、整体式高刚性床身的立式车床。常州铁榔头在选型时会根据阀体直径、毛坯材质与单次切削深度,匹配足够规格的回转直径与主电机功率,确保重切过程平稳。同时推荐配套高性能硬质合金或陶瓷刀片,并结合合理的切削参数(转速、进给、切深)来化解震刀问题。
使用价值与配套建议
大刚性设备带来的直接收益是加工效率提升与废品率下降。粗车工序稳定后,后续精车与密封面加工才能有可靠基础。建议工厂在采购时要求供应商提供同类型阀体的试切验证,常州铁榔头支持客户带料或到场试机,实测粗车效果后再做决定,避免“买回去才发现干不动”。

场景二:阀杆与小型盘类零件批量精车,效率与精度平衡
痛点与需求
阀杆、阀芯、阀座等零件尺寸不大,但批量大、公差严,表面粗糙度要求高,属于典型的精密短轴类与盘类车削。单一工序加工容易造成效率瓶颈,而精度不稳定则会导致密封副配合不良。许多阀门厂在精车环节仍依赖老式仪表车床或通用数控车,频繁换刀、人工干预多,质量波动明显。
设备如何适配
对小尺寸高精度零件,刀塔机或高精度斜导轨数控车床更为合适,换刀快、定位准、重复精度高。常州铁榔头会根据零件图纸与批量规模,推荐主轴转速足够高、刀塔工位充足、导轨刚性好且防护到位的机型,并可搭配自动送料或简易上下料机构,减少人工装夹时间,实现多品种小批量灵活切换。
使用价值与配套建议
精车环节的稳定输出,有助于提升批次一致性,降低后续研磨与装配的返工成本。建议工厂把粗、精加工分开排产,并为关键尺寸设置在线检测。常州铁榔头在设备交付时提供工艺调试与操作培训,帮助操作人员快速掌握对刀、补偿与程序优化技巧,让设备落地即可运行。
场景三:多品种小批量阀体,频繁换型要求“一机多用”
痛点与需求
阀门行业订单碎片化趋势明显,同一个车间可能同时承接闸阀、截止阀、球阀、蝶阀等多种阀体的加工,规格跨度从几十毫米到几百毫米不等。频繁的换型对设备的通用性、装夹便捷性与程序管理能力提出挑战。传统专用机床或单一大尺寸设备难以兼顾大小件的加工效率,换型时间长、闲置率高。
设备如何适配
具备多功能刀架、可调卡盘或组合夹具、支持多程序存储的立式车床更契合柔性生产需求。常州铁榔头会根据工厂的产品族规划,推荐回转直径与加工高度适中的机型,既能覆盖规格阀体,又不至于在小件加工时“大马拉小车”浪费能耗。同时可配套快换卡爪、软爪或定制夹具,缩短装夹与对刀时间。
使用价值与配套建议
提高换型效率意味着同样的时间内可以承接更多订单,设备利用率与回报率同步提升。建议工厂在规划时梳理近一年的产品族分布,明确与最小加工范围。常州铁榔头可提供整厂设备布局建议,帮助客户实现多品种共线生产,减少设备重复投入,把每一台立式车床的产能都“榨干用足”。
场景四:长时间连续生产与自动化上下料改造
痛点与需求
阀门密封面、法兰端面等大批量订单往往需要长时间连续车削,人工上下料不仅劳动强度大,还存在安全隐患与节拍波动。夜班人员管理、招工难、人工成本上升,是不少阀门加工厂面临的共性问题。设备若不具备自动化接口或扩展能力,后续改造难度大、改造成本高。
设备如何适配
在立式车床基础上集成桁架机械手或六轴工业机器人,可实现毛坯上料、成品下料、工序间转运的全自动化运行。常州铁榔头可提供“机床+机器人+输送料仓”的一站式自动化单元,通过统一的控制系统协调机床动作与机械手节拍,支持24小时不间断生产。对于既有设备,也可评估加装自动门、自动吹屑、到位检测等模块,实现半自动化升级。
使用价值与配套建议
自动化带来的是长期、稳定、可预期的产能输出,同时缓解用工压力、提升作业安全。建议工厂优先从节拍瓶颈工序切入自动化改造,先跑通一条线再逐步推广。常州铁榔头本地团队负责安装调试与联机测试,并在交付后提供快速售后保障与操作培训,确保自动化单元稳定融入现有产线,不因改造而打乱正常生产节奏。

服务与交付:从选型到投产的全链条本地支撑
常州铁榔头精密机械有限公司成立于2021年,是一家专业的中高端机加工设备一站式供应商,主营五轴加工中心、刀塔机、车铣复合中心、慢走丝、火花机、数控滚齿机、小黄机、数控车床、立式/卧式加工中心以及工业机器人、自动化上下料单元等数控装备。公司深耕常州及无锡、苏州、镇江、丹阳、江阴等周边区域,面向精密零部件、模具、汽车、新能源、器械、五金、航空航天配套企业,提供设备选型、现货销售、安装调试、工艺培训、售后维修、配件供应全链条本地化服务。
在选型阶段,团队可免费上门勘测工况,根据加工产品、材料、精度与批量定制设备方案,避免采购错配与产能浪费。在交付阶段,新机提供送货、安装、调试、精度校准与员工编程培训一站式服务,手把手教学,确保设备落地即可投产。在售后阶段,常州区域1小时响应、主城区最快2—4小时上门抢修,支持24小时应急维保,并提供年度维保、精度校正、配件供应与以旧换新服务,限度减少停机损失。整机质保期限以合同约定为准,维修价格透明、提前沟通确认。
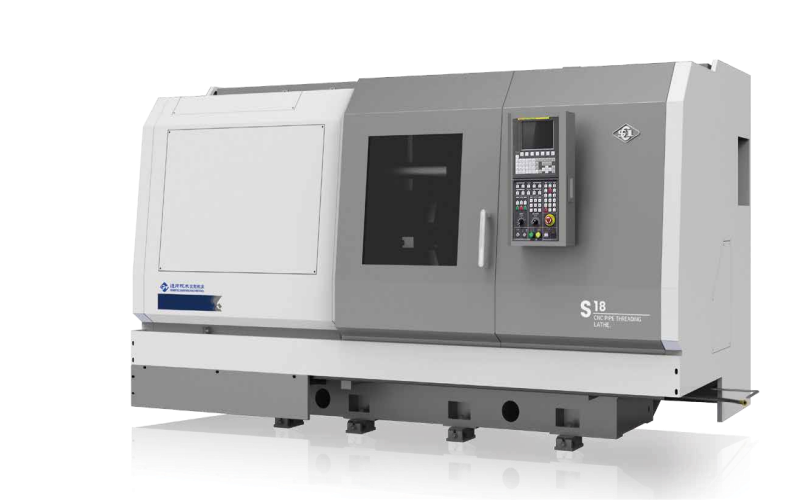
阀门加工立式车床核心参考参数
| 参数项 | 典型参考范围 | 选型关注点 |
|---|---|---|
| 回转直径 | 400—1250 mm | 匹配阀体外径,留适量余量 |
| 加工高度 | 300—800 mm | 适配阀体长度与工装高度 |
| 主轴转速范围 | 10—1600 r/min | 兼顾粗车低扭与精车高转速 |
| 主电机功率 | 15—55 kW | 重切削需大功率保证刚性 |
| 刀架工位/刀塔 | 4—12 工位 | 多工位支持复杂工序一次装夹 |
| 定位/重复精度 | ±0.005—0.02 mm | 密封面与精车尺寸保障 |
以上参数需结合实际工件图纸与工艺要求综合确定,具体配置与报价以设备供应商与工厂现场沟通为准。
结语
阀门加工立式车床的选型,从来不是单一维度的“越大越好”或“越便宜越好”,而是要围绕工件特性、批量规模、精度要求、自动化程度与售后保障做系统匹配。粗车看刚性、精车看精度、批量看效率、长期看服务,把这四件事想清楚,设备才能带来实实在在的产能回报。
如果您正在为阀门或其他精密零件的立式车床选型发愁,或者在设备投产、维修、自动化改造上遇到问题,欢迎与常州铁榔头精密机械有限公司的本地团队沟通。从一台设备到一个车间,从选型到投产,把专业的事交给懂行的人,工厂生产更省心、更。
